Jak właściwie dobrać smar do aplikacji?
Dobry smar nie jest „najmocniejszy” ani „najdroższy”. Jest dopasowany do mechanizmu, temperatury, prędkości, obciążenia, środowiska, materiałów i sposobu obsługi.
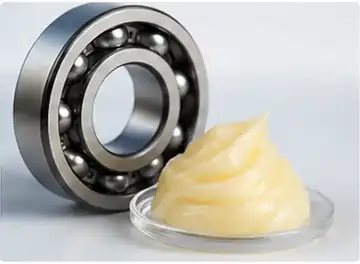
Dlaczego nie istnieje jeden smar do wszystkiego?
Smar plastyczny musi jednocześnie pozostać w węźle, uwalniać olej w strefę tarcia, ograniczać zużycie, odprowadzać część ciepła i chronić powierzchnie przed korozją. W szybkim łożysku nadmiernie lepki produkt zwiększy opory i temperaturę. W wolnym, mocno obciążonym sworzniu zbyt lekki olej bazowy nie zbuduje wystarczającego filmu. Smar odporny na wodę nie musi być odporny na rozpuszczalnik, produkt do 200°C nie musi dobrze pracować przy –40°C, a smar z dodatkami EP nie staje się przez to odpowiedni do każdego tworzywa, elastomeru lub kontaktu z żywnością.
Dobór zaczyna się od aplikacji, a nie od koloru produktu czy samej klasy NLGI. Trzeba rozpoznać rodzaj ruchu, geometrię styku, prędkość, nacisk, temperaturę rzeczywistą, czas pracy, zanieczyszczenia i sposób uzupełniania. Dopiero później porównuje się lepkość oleju bazowego, jego rodzaj, zagęszczacz, dodatki, konsystencję oraz potwierdzone dopuszczenia. Karta techniczna jest dokumentem doborowym; karta charakterystyki służy przede wszystkim bezpieczeństwu i nie zastępuje danych tribologicznych.
Budowa smaru plastycznego
Typowy smar tworzą trzy grupy składników. Olej bazowy stanowi fazę smarującą i buduje film rozdzielający powierzchnie. Zagęszczacz tworzy przestrzenną strukturę, która zatrzymuje olej i uwalnia go podczas pracy. Dodatki poprawiają odporność na utlenianie, korozję, zużycie lub wysokie naciski. Niektóre formulacje zawierają także ciała stałe, np. dwusiarczek molibdenu, grafit albo PTFE. Ich obecność może być korzystna przy ruchu wolnym, oscylacyjnym lub granicznym, ale bywa niepożądana w bardzo szybkich, precyzyjnych łożyskach.
Najważniejszym, a często pomijanym parametrem jest lepkość oleju bazowego w temperaturze roboczej. Dwa smary NLGI 2 mogą mieć podobną twardość, lecz zawierać oleje o zupełnie innej lepkości i przeznaczeniu. NLGI opisuje konsystencję po penetracji, nie grubość filmu olejowego. Temperatura kroplenia również nie jest bezpieczną temperaturą pracy ciągłej: nie mówi wystarczająco dużo o utlenianiu oleju, parowaniu, starzeniu zagęszczacza ani trwałości smaru w konkretnym łożysku.
Rodziny olejów bazowych, zagęszczaczy i dodatków
| Element formulacji | Typowe zalety | Ograniczenia i pytania do sprawdzenia |
|---|---|---|
| Olej mineralny | Dobre rozwiązanie ogólne, szeroka dostępność, korzystny koszt i wiele lepkości. | W skrajnej temperaturze lub przy bardzo długiej trwałości może ustępować właściwie dobranej bazie syntetycznej. |
| PAO | Dobra stabilność temperaturowa, niski moment w chłodzie, odporność na utlenianie. | Trzeba sprawdzić lepkość, zgodność z uszczelnieniem i rzeczywisty zakres formulacji, nie tylko nazwę „syntetyczny”. |
| PAG, estry, silikon | Specjalne własności lepkościowo-temperaturowe, smarność lub zgodność z wybranymi materiałami. | Mogą być niezgodne z innymi olejami, powłokami albo elastomerami. Silikon zwykle nie jest pierwszym wyborem do bardzo dużych nacisków metal–metal. |
| PFPE | Odporność chemiczna, niepalność i praca w wysokiej temperaturze; dostępne odmiany do tlenu. | Wysoki koszt, wymagane bardzo czyste powierzchnie i zakaz przypadkowego mieszania z typowymi smarami. |
| Litowy i kompleksowo-litowy | Uniwersalność, stabilność mechaniczna i dobre własności łożyskowe; kompleks zwykle lepiej znosi temperaturę. | Odporność na wodę i pompowalność zależą od całej formulacji; nazwa zagęszczacza nie wystarcza. |
| Wapniowy i sulfonian wapnia | Dobra lub bardzo dobra odporność na wodę i korozję; sulfonian może zapewniać wysoką nośność. | Trzeba sprawdzić prędkość, temperaturę, moment oporowy i zgodność z dotychczasowym smarem. |
| Kompleks glinowy, polimocznik, krzemionka | Formulacje do żywności, długiej pracy łożysk, temperatury albo produktów silikonowych. | Kompatybilność z innymi zagęszczaczami bywa ograniczona; wymiana powinna być zaplanowana. |
| EP/AW i ciała stałe | Ochrona przed zatarciem i zużyciem w ciężkich warunkach, przy udarach lub ruchu granicznym. | Nie wolno utożsamiać EP z pracą wysokoobrotową; dodatki muszą być zgodne z metalami i wymaganiami czystości. |
Kiedy lepszy będzie olej, pasta lub sucha powłoka?
Smar warto wybrać, gdy środek ma pozostać przy styku, ograniczyć wyciek i wspierać ochronę przed zanieczyszczeniami. Olej lepiej odprowadza ciepło, łatwiej dociera do bardzo szybkich elementów i może pracować w obiegu z filtrem, dlatego jest naturalnym rozwiązaniem w wielu przekładniach, sprężarkach oraz wysokoobrotowych łożyskach. Jeżeli urządzenie ma własny obieg oleju, przypadkowe dołożenie smaru może utrudnić przepływ i chłodzenie.
Pasta montażowa chroni głównie podczas składania, docierania i pierwszego uruchomienia; nie jest automatycznym zamiennikiem smaru do pracy ciągłej. Sucha powłoka sprawdza się w zapyleniu, próżni, przy małym ruchu albo tam, gdzie mokry film przyciąga brud. Półpłynny smar NLGI 00 lub 000 może obsługiwać niektóre szczelne przekładnie i układy centralne, ale wymaga potwierdzenia rozprowadzania, chłodzenia i zaleceń producenta maszyny.
1. Zdefiniuj mechanizm i rodzaj tarcia
Należy podać, czy smarowane są łożyska toczne, panewki, sworznie, prowadnice, otwarte lub zamknięte przekładnie, przeguby, śruby, linki, uszczelnienia czy styki tworzywo–metal. Łożysko toczne potrzebuje kontrolowanego dopływu oleju do bardzo małej strefy elastohydrodynamicznej. Prowadnica ślizgowa wymaga przyczepności i ograniczenia stick-slip. Otwarta przekładnia potrzebuje produktu, który nie zostanie odrzucony z zębów. Uszczelnienie może wymagać smaru montażowego zgodnego z elastomerem, a nie klasycznego smaru EP.
2. Temperatura i lepkość oleju bazowego
Temperaturę należy mierzyć w ustalonym punkcie po stabilizacji, a także zapisać minimum, maksimum, temperaturę otoczenia i krótkotrwałe skoki. Wraz ze wzrostem temperatury lepkość maleje, film staje się cieńszy, a utlenianie przyspiesza. W chłodzie zbyt lepki olej podnosi moment rozruchowy i może nie dopływać do strefy tarcia. Dlatego nie wystarcza zakres „od –30 do +150°C” zapisany na etykiecie — potrzebna jest lepkość oleju bazowego przy 40°C i, jeśli dostępna, przy 100°C oraz charakterystyka lepkościowo-temperaturowa.
Dla łożysk producenci wyznaczają lepkość wymaganą z prędkości i średniej średnicy łożyska. Stosunek lepkości rzeczywistej w temperaturze roboczej do wymaganej pomaga ocenić jakość filmu. Zbyt mała wartość zwiększa znaczenie dodatków przeciwzużyciowych i czystości. Zbyt duża nie oznacza automatycznie lepszej ochrony, ponieważ rosną opory, pobór mocy i temperatura. Badania filmu smarowego pokazują, że poza lepkością znaczenie mają także wydzielanie oleju, mechaniczna stabilność smaru i zjawisko niedostatecznego zasilania styku.
3. Prędkość, obciążenie i drgania
Dla łożysk praktycznym wskaźnikiem jest iloczyn n·dm, gdzie n oznacza obr./min, a dm średnią średnicy otworu i średnicy zewnętrznej w milimetrach. Wysokie n·dm zwykle kieruje wybór ku olejowi bazowemu o mniejszej lepkości, smarowi o niskim momencie i mniejszej ilości napełnienia. W wolnym łożysku baryłkowym, sworzniu koparki albo przegubie ważniejsze są większa lepkość, przyczepność, ochrona EP i odporność na wyciskanie.
Obciążenie trzeba opisać nie tylko jako „duże”. Potrzebne są siły, naciski, udary, częstotliwość przeciążeń i obciążenie statyczne. Dodatki EP mają reagować w warunkach wysokiej temperatury kontaktu i chronić powierzchnie przed zatarciem; AW ograniczają zużycie w łagodniejszych warunkach. Ciała stałe mogą tworzyć warstwę awaryjną przy wolnym ruchu. W silnikach elektrycznych i wentylatorach ważniejsze bywają cicha praca, stabilność oksydacyjna i małe opory niż maksymalna nośność spawania w teście laboratoryjnym.
4. Woda, pył, chemikalia i korozja
Przy wodzie rozróżnia się zachlapanie, zanurzenie, kondensację, parę i mycie ciśnieniowe. Smar powinien opierać się wymywaniu, zachować strukturę, chronić przed rdzą i pozostawać na powierzchni. Częste mycie może wymagać krótszego okresu dosmarowania lub dodatkowego uszczelnienia. W pyle zbyt miękki, obficie podany produkt może stworzyć pastę ścierną. Sam smar nie zastąpi labiryntu, uszczelniacza i właściwej osłony.
5. Materiały współpracujące i wymagania specjalne
Trzeba wymienić metale, tworzywa, elastomery, powłoki i lakier. Olej bazowy oraz dodatki mogą powodować pęcznienie, skurcz, naprężenia lub odbarwienie tworzywa. Smar do par metal–metal nie jest z definicji bezpieczny dla poliwęglanu, ABS, EPDM, silikonu czy gumy naturalnej. W kontakcie elektrycznym produkt izolacyjny wolno stosować tylko tam, gdzie konstrukcja wypiera go z właściwej strefy przewodzenia albo gdzie jego zadaniem jest uszczelnienie; nie należy zakładać, że „smar dielektryczny” poprawi każde złącze.
6. Konsystencja NLGI i sposób podawania
Klasy NLGI od 000 do 6 opisują konsystencję. NLGI 2 jest częstym smarem wielozadaniowym, NLGI 1 łatwiej płynie w chłodzie, a 0, 00 i 000 stosuje się m.in. w niektórych przekładniach i układach centralnych. Twardszy NLGI 3 może lepiej pozostawać w odpowiedniej oprawie, ale nie będzie przez to automatycznie lepiej smarował. Pompowalność zależy również od temperatury, lepkości oleju, zagęszczacza, długości i średnicy przewodów oraz wydajności pompy.
7. Ilość smaru i okres dosmarowania
Nadmiar smaru jest częstą przyczyną grzania. Elementy toczne intensywnie mieszają wypełnioną przestrzeń, rośnie moment, temperatura i degradacja. Przy dużych prędkościach stosuje się mniejsze napełnienie i okres docierania, a ilość trzeba wziąć z katalogu łożyska lub urządzenia. W wolnych, zabrudzonych węzłach większe wypełnienie może wspierać barierę przed brudem, lecz musi istnieć droga ujścia starego smaru i nadmiaru.
8. Zgodność smarów i kontrolowana zmiana produktu
Mieszanie bez sprawdzenia zgodności może rozbić strukturę zagęszczacza, zmiękczyć lub utwardzić smar, zwiększyć wydzielanie oleju i osłabić ochronę. Nawet zagęszczacze uznawane ogólnie za zgodne mogą zachowywać się źle z konkretnymi dodatkami i olejami. Najbezpieczniej uzyskać potwierdzenie obu producentów albo przeprowadzić test kompatybilności. Szczególną ostrożność trzeba zachować przy PFPE, silikonach, PAG, polimoczniku i formulacjach nieorganicznych.
9. Czyszczenie, przygotowanie powierzchni i anaeroby
Nowy smar nie naprawi brudnej, skorodowanej lub źle spasowanej powierzchni. Przed montażem usuwa się stary środek, pył ścierny, wodę i resztki konserwacji. Czyścik powinien odparować bez niepożądanej warstwy i nie atakować uszczelnień. Do zamkniętego łożyska nie kieruje się agresywnego strumienia rozpuszczalnika. Sprężonym powietrzem nie wolno rozpędzać suchego łożyska, bo łatwo uszkodzić bieżnie i stworzyć zagrożenie.
10. Objawy źle dobranego lub źle podanego smaru
- Szybki wzrost temperatury po dosmarowaniu wskazuje często na nadmiar, zbyt duże opory lub brak ujścia.
- Wyciek oleju może wynikać ze starzenia, przegrzania, niezgodnego mieszania albo uszkodzonego uszczelnienia.
- Twardnienie i kanałowanie oznacza, że smar nie wraca skutecznie do strefy tarcia lub uległ degradacji.
- Mleczny wygląd i rdza sugerują wodę; czarny osad może pochodzić ze zużycia, utleniania albo zanieczyszczeń.
- Hałas po wymianie nie dowodzi automatycznie wady łożyska — możliwe są niewłaściwa lepkość, dawka lub zanieczyszczenie.
- Częste awarie mimo „mocniejszego” smaru wymagają kontroli geometrii, pasowania, uszczelnienia, drgań i obciążenia.
Praktyczna kolejność doboru
- Określ element, rodzaj ruchu, materiały i sposób doprowadzenia środka.
- Zapisz minimalną, typową i maksymalną temperaturę oraz czas pracy.
- Podaj prędkość, wymiary łożyska lub prędkość ślizgania oraz cykl rozruchów.
- Ustal obciążenie, udary, drgania, nacisk i ryzyko ruchu granicznego.
- Opisz wodę, pył, parę, chemię, mycie i wymagany poziom ochrony korozyjnej.
- Dobierz rodzaj i lepkość oleju bazowego w temperaturze roboczej.
- Dobierz zagęszczacz, NLGI, dodatki i ewentualne ciała stałe.
- Potwierdź zgodność z tworzywami, elastomerami, metalami i dotychczasowym smarem.
- Sprawdź wymagane rejestracje, normy oraz ograniczenia producenta maszyny.
- Ustal czyszczenie, ilość pierwszego napełnienia, dawkę, okres i metodę monitorowania.
12 produktów dostępnych w ABSCMT.PL
Zestaw obejmuje przykłady smarów do różnych reżimów oraz chemię potrzebną do przygotowania i osadzenia elementów. To nie są zamienniki jeden do jednego; każdy wymaga porównania z warunkami aplikacji.
MOLYKOTE Multilub, 400 g
Litowy smar wielozadaniowy do typowych łożysk i mechanizmów utrzymania ruchu. Kandydat do warunków ogólnych po sprawdzeniu temperatury, prędkości i obciążenia.
Zobacz MOLYKOTE Multilub →MOLYKOTE BR-2 Plus, 400 g
Smar do ciężkiej pracy i obciążeń, zawierający dodatki stałe. Nie należy wybierać go do bardzo szybkiego łożyska wyłącznie z powodu wysokiej nośności.
Zobacz MOLYKOTE BR-2 Plus →MOLYKOTE 7348, 400 g
Silikonowy smar wysokotemperaturowy do łożysk w suszarniach i podobnych urządzeniach. Wymaga oceny nacisku, prędkości i zgodności materiałowej.
Zobacz MOLYKOTE 7348 →MOLYKOTE HP-300, 100 g
Specjalistyczny smar fluorowy do wysokiej temperatury i wymagających środowisk. Przed przejściem na PFPE konieczne jest staranne oczyszczenie węzła.
Zobacz MOLYKOTE HP-300 →MOLYKOTE G-1502 FM
Syntetyczny smar do łożysk i mechanizmów maszyn spożywczych. Dopuszczenie i dokładną strefę użycia należy potwierdzić dla zakładu.
Zobacz MOLYKOTE G-1502 FM →JAX HALO-GUARD FG
Wysokotemperaturowy, antykorozyjny smar spożywczy do odpowiednio obciążonych węzłów. Przydatny tam, gdzie ważne są woda i reżim higieniczny.
Zobacz JAX HALO-GUARD FG →VEGATOL VPRO WR 2 Red
Wodoodporny smar wapniowy o bardzo lepkim oleju bazowym, kierowany do wolniejszych, mocno obciążonych i mokrych węzłów.
Zobacz VEGATOL VPRO WR 2 Red →CX80 smar do łożysk wysokoobrotowych
Małe opakowanie serwisowe do odpowiednich szybko pracujących łożysk. Graniczną prędkość i temperaturę trzeba potwierdzić z kartą produktu.
Zobacz CX80 smar łożyskowy →ROCOL SAPPHIRE do wentylatorów
Smar do łożysk wentylatorów, gdzie liczą się stabilna praca, temperatura i poprawna dawka. Wymaga zgodności z zaleceniem producenta silnika.
Zobacz ROCOL SAPPHIRE →MOLYKOTE Longterm W2, 400 g
Biały smar łożyskowy do zastosowań wymagających czystej aplikacji i dobrej ochrony. Kolor nie zastępuje oceny parametrów roboczych.
Zobacz MOLYKOTE Longterm W2 →MOLYKOTE Metal Cleaner Spray
Środek do czyszczenia i odtłuszczania metalowych powierzchni przed smarowaniem, montażem albo użyciem anaerobu.
Zobacz MOLYKOTE Metal Cleaner →WEICONLOCK AN 306-38
Klej anaerobowy do mocowania łożysk i części cylindrycznych. Należy sprawdzić szczelinę, temperaturę, siłę i późniejszy demontaż.
Zobacz WEICONLOCK AN 306-38 →12 produktów dostępnych w SKLEPSMARY.PL
SKF LGHP 2
Wysokotemperaturowy smar łożyskowy do odpowiednich silników, wentylatorów i pomp. Dobór wymaga kontroli temperatury i okresu dosmarowania.
Zobacz SKF LGHP 2 →SKF LGHQ 2
Smar kierowany do łożysk silników elektrycznych, gdzie ważne są cicha, stabilna praca i długa trwałość przy prawidłowym napełnieniu.
Zobacz SKF LGHQ 2 →MOTOR-LIFE 16N
Smar do łożysk silników elektrycznych. Przed zastosowaniem należy sprawdzić średnicę łożyska, obroty, temperaturę i zalecenie OEM.
Zobacz MOTOR-LIFE 16N →MOLYKOTE 33 Medium
Syntetyczny smar do pracy w niskiej temperaturze, przydatny w mroźniach i mechanizmach wymagających lekkiego rozruchu.
Zobacz MOLYKOTE 33 Medium →MOLYKOTE BG-20
Syntetyczny smar do łożysk szybkoobrotowych. Właściwy kandydat po sprawdzeniu n·dm, temperatury i wymaganej lepkości.
Zobacz MOLYKOTE BG-20 →MOLYKOTE 7348
Wysokotemperaturowy smar silikonowy do łożysk w suszarniach i instalacjach cieplnych, gdy jego nośność odpowiada aplikacji.
Zobacz MOLYKOTE 7348 →MOLYKOTE G-1502 FM
Syntetyczny smar do łożysk i przekładni maszyn spożywczych. Zakład powinien potwierdzić aktualne dopuszczenie i miejsce stosowania.
Zobacz MOLYKOTE G-1502 FM →MOLYKOTE 3451
Fluorowy smar do łożysk narażonych na agresywne chemikalia. Wymaga czystego węzła i potwierdzonej zgodności z medium.
Zobacz MOLYKOTE 3451 →Krytox GPL 226
Smar PFPE do odpowiednich instalacji tlenowych i zastosowań specjalnych. Procedura czyszczenia i zgodność tlenowa są krytyczne.
Zobacz Krytox GPL 226 →VEGATOL VPRO Lith EP2
Litowy smar łożyskowy z dodatkami EP do wielu przemysłowych węzłów pod obciążeniem, dostępny w kilku opakowaniach.
Zobacz VEGATOL VPRO Lith EP2 →MOLYKOTE Metal Cleaner Spray
Szybki czyścik i odtłuszczacz do metalowych części przed kontrolowanym montażem, smarowaniem i klejeniem.
Zobacz MOLYKOTE Metal Cleaner →LOCTITE 638
Trudno demontowalny anaerob do części współosiowych. Jest pomocą montażową, nie smarem; wymaga właściwej szczeliny i czystej powierzchni.
Zobacz LOCTITE 638 →Podstawa techniczna i pomoc w doborze
Przewodnik wykorzystuje zasady doboru publikowane przez SKF, podstawy smarowania łożysk opisane w Schaeffler medias oraz aktualne wyniki badań nad zasilaniem styku i grubością filmu smarowego: M. Gao, University of Twente, 2026 i A. Kadiric i współautorzy. Literatura potwierdza, że filmu smarowego nie wyznacza sama lepkość oleju: znaczenie mają również wydzielanie oleju, konsystencja, stabilność mechaniczna, prędkość, obciążenie i niedostateczne zasilanie styku.
ABS Serwis może pomóc w doborze środka smarnego. W zapytaniu należy podać maszynę i punkt, stary produkt, temperaturę, obroty, obciążenie, wodę lub chemię, materiały, sposób podawania i wymagane dopuszczenia. Przy awarii warto dołączyć zdjęcia oraz opis temperatury, hałasu, wycieku lub korozji.